Ringkasan Artikel: Pengacuan suntikanadalah salah satu proses pembuatan yang paling cekap untuk menghasilkan komponen plastik yang boleh berulang pada skala. Daripada perumah automotif dan penyambung elektronik kepada komponen perubatan dan bahagian industri, proses itu menggabungkan kejuruteraan acuan, pemilihan bahan, kawalan mesin, penyejukan dan pemeriksaan kualiti untuk mencapai hasil yang boleh dipercayai. Panduan ini menerangkan cara Pengacuan Suntikan berfungsi, apa yang menentukan kualiti bahagian, cara mengelakkan masalah pengeluaran biasa, dan cara memilih rakan kongsi pembuatan yang mampu menyokong pembangunan prototaip dan pengeluaran besar-besaran.
Pengacuan suntikan ialah proses pembuatan yang digunakan untuk menghasilkan bahagian plastik dengan menyuntik bahan yang dipanaskan ke dalam rongga acuan yang direka bentuk dengan tepat. Sebaik sahaja bahan memenuhi rongga, ia disejukkan sehingga ia menjadi pejal dan mengambil bentuk yang dimaksudkan. Acuan kemudiannya dibuka dan komponen siap dikeluarkan.
Kesederhanaan jelas kitaran ini boleh mengelirukan. Menghasilkan prototaip yang tampan adalah satu cabaran; menghasilkan ratusan ribu atau berjuta-juta bahagian yang konsisten dari segi dimensi adalah satu lagi. Pengacuan Suntikan yang Berjaya bergantung pada interaksi antara reka bentuk acuan, bahan plastik, tekanan suntikan, suhu, tingkah laku pengisian, kecekapan penyejukan, keupayaan mesin dan prosedur pemeriksaan.
Bagi pengeluar, objektif sebenar bukan semata-mata untuk membuat bahagian plastik. Ia adalah untuk mewujudkan proses pengeluaran berulang yang boleh memberikan geometri, kekuatan, penampilan, ketepatan dimensi dan prestasi pemasangan yang diperlukan dalam jangka masa pengeluaran yang panjang.
Pengacuan suntikan amat menarik apabila volum pengeluaran mewajarkan pelaburan alat awal. Setelah acuan dan proses yang sesuai telah diwujudkan, bahagian individu boleh dihasilkan dengan cepat dengan campur tangan manual yang agak sedikit.
Kitaran Pengacuan Suntikan biasa terdiri daripada beberapa peringkat terkawal. Setiap peringkat mempengaruhi kualiti akhir komponen acuan, jadi kestabilan proses adalah penting.
Selepas lonjakan, kitaran bermula semula. Dalam pengeluaran volum tinggi, walaupun pengurangan kecil dalam masa kitaran boleh menjejaskan jumlah kapasiti pengeluaran dengan ketara. Walau bagaimanapun, memendekkan kitaran tanpa mengambil kira penyejukan dan kestabilan dimensi boleh mencipta kecacatan, jadi produktiviti harus sentiasa seimbang dengan kualiti bahagian.
Kualiti pengacuan suntikan tidak datang dari satu tetapan mesin. Ia adalah hasil daripada beberapa pembolehubah yang bekerjasama.
| Faktor | Mengapa Ia Penting | Potensi Risiko Jika Kurang Dikawal |
|---|---|---|
| Reka bentuk acuan | Mengawal geometri rongga, aliran bahan, penyejukan dan lentingan | Meledingkan, syot pendek, kilat, lenting sukar |
| Pemilihan bahan | Menentukan kekuatan, rintangan haba, rintangan kimia, dan rupa | Keretakan, ubah bentuk, kegagalan pramatang |
| Tekanan suntikan | Memastikan rongga diisi dan dibungkus dengan betul | Tangkapan pendek, tanda tenggelam, denyar, variasi dimensi |
| Kawalan suhu | Mengekalkan aliran bahan yang sesuai dan tingkah laku pemejalan | Tanda melecur, isian yang lemah, degradasi, permukaan yang tidak konsisten |
| Sistem penyejukan | Mengawal pemejalan dan kestabilan kitaran | Meledingkan, variasi pengecutan, masa kitaran yang panjang |
| Pemeriksaan | Mengesahkan dimensi dan keperluan fungsian | Bahagian yang rosak mencapai pemasangan atau pelanggan |
Oleh itu, pengilang yang boleh dipercayai menilai keseluruhan rantaian pengeluaran dan bukannya memfokuskan secara eksklusif pada mesin suntikan. Aliran acuan, lokasi pintu gerbang, ketebalan dinding, sudut draf, susunan saluran penyejukan, tingkah laku bahan dan toleransi dimensi semuanya perlu dipertimbangkan sebelum pengeluaran bermula.
Pemilihan bahan harus bermula dengan persekitaran operasi produk siap dan bukannya memilih resin yang paling murah.
Termoplastik biasa digunakan untuk komponen acuan termasuk ABS, polipropilena (PP), polietilena (PE), polikarbonat (PC), nilon atau poliamida (PA), POM, dan pelbagai campuran kejuruteraan. Setiap bahan mempunyai keperluan pemprosesan dan ciri prestasi yang berbeza.
Pertimbangan lain termasuk pendedahan UV, suhu operasi, keperluan penebat elektrik, rintangan nyalaan, keperluan sentuhan makanan, aplikasi perubatan, kemasan permukaan, warna dan keperluan kawal selia yang digunakan untuk pasaran destinasi.
Pengeringan bahan adalah satu lagi pertimbangan penting. Sesetengah polimer menyerap lembapan dari persekitaran. Jika lembapan tidak dikawal dengan betul sebelum membentuk, ia boleh menyumbang kepada kecacatan permukaan, penurunan prestasi mekanikal, ketidakstabilan dimensi atau masalah pemprosesan lain.
Pengacuan suntikan kekal popular kerana ia boleh menggabungkan kecekapan pengeluaran yang tinggi dengan geometri berulang dan pilihan bahan yang luas.
Setelah parameter perkakas dan pemprosesan diwujudkan, kitaran pengeluaran boleh diselesaikan dengan cepat. Penyuapan automatik, pengacuan, lontar, pemeriksaan dan operasi hiliran boleh meningkatkan lagi produktiviti.
Acuan yang direka dengan baik boleh menghasilkan ciri yang sukar atau mahal untuk dihasilkan menggunakan pemesinan konvensional sahaja. Rusuk, bos, ciri snap-fit, permukaan bertekstur, titik pelekap bersepadu dan butiran lain selalunya boleh dimasukkan terus ke dalam komponen acuan.
Acuan yang direka dengan betul menyediakan geometri rujukan yang konsisten. Parameter mesin yang stabil dan keadaan bahan terkawal boleh membantu pengeluar mengekalkan konsistensi dimensi merentas kumpulan pengeluaran yang besar.
Pelbagai bahan termoplastik tersedia, membolehkan pengeluar memilih bahan berdasarkan kekuatan, fleksibiliti, ciri elektrik, rintangan kimia, rintangan haba, rupa dan kos.
Perkakas mewakili perbelanjaan pendahuluan yang penting, tetapi kos setiap bahagian boleh menjadi menarik apabila volum pengeluaran meningkat. Ini menjadikan Pengacuan Suntikan amat sesuai untuk produk yang dikeluarkan dalam kuantiti sederhana dan volum tinggi.
Memahami kecacatan biasa boleh membantu pereka produk dan pasukan pembelian mengenal pasti risiko pembuatan sebelum pengeluaran bermula.
| Kecacatan Biasa | Punca Biasa | Pencegahan Praktikal |
|---|---|---|
| Pukulan pendek | Pengisian tidak mencukupi, aliran terhad, suhu tidak sesuai | Semak pintu pagar, pelari, suhu bahan dan keadaan suntikan |
| kilat | Tekanan berlebihan, acuan tidak padan, permukaan perpisahan yang rosak | Meningkatkan kesesuaian acuan dan mengoptimumkan tekanan proses |
| Meleding | Penyejukan tidak sekata atau pengecutan bahan | Mengimbangi ketebalan dinding dan reka bentuk penyejukan |
| Tanda tenggelam | Bahagian tebal dan pembungkusan tidak mencukupi | Optimumkan geometri, tekanan pembungkusan dan penyejukan |
| Kesan terbakar | Udara terperangkap atau ricih dan suhu yang berlebihan | Perbaiki pengudaraan dan semak keadaan pengisian |
| Talian kimpalan | Bahagian hadapan aliran bahan yang berasingan bertemu semasa pengisian | Optimumkan lokasi gerbang, suhu dan laluan aliran |
| Variasi dimensi | Bahan, suhu, tekanan atau ketidakstabilan penyejukan | Wujudkan keadaan pemprosesan terkawal dan boleh berulang |
Masa terbaik untuk menangani masalah ini adalah sebelum pengeluaran besar-besaran. Semakan reka bentuk acuan, percubaan prototaip, pemeriksaan sampel dan pengesahan proses boleh mengurangkan risiko pengubahsuaian alatan yang mahal selepas pengeluaran telah dimulakan.
Reka bentuk produk yang baik dan reka bentuk acuan yang baik harus berfungsi bersama. Komponen yang direka bentuk tanpa mengambil kira kebolehkilangan boleh memerlukan kerumitan alatan yang tidak perlu, kitaran yang lebih panjang, kos yang lebih tinggi atau pengubahsuaian yang meluas.
Untuk produk ketepatan, toleransi juga harus realistik. Toleransi yang sangat ketat mungkin memerlukan perkakas yang lebih canggih, kawalan proses, peralatan pemeriksaan atau pemesinan sekunder. Rakan kongsi pembuatan yang baik boleh membantu membezakan antara dimensi yang kritikal dari segi fungsi dan dimensi yang mempunyai toleransi yang lebih praktikal adalah mencukupi.
Pengacuan suntikan menyokong pelbagai industri kerana prosesnya boleh disesuaikan dengan bahan, geometri, keperluan permukaan dan kuantiti pengeluaran yang berbeza.
| industri | Komponen Biasa | Keperluan Penting |
|---|---|---|
| Automotif | Perumahan, kurungan, penutup, klip, komponen dalaman | Ketahanan, kestabilan dimensi, rintangan suhu |
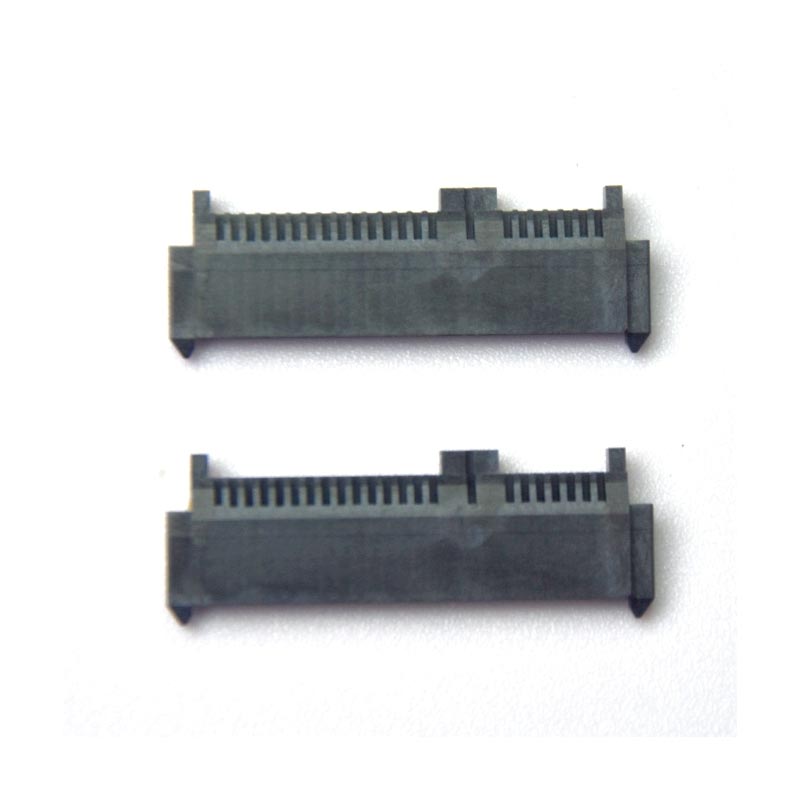
| elektronik | Badan penyambung, perumah pelindung, komponen sensor | Ketepatan, sifat elektrik, pemasangan yang boleh dipercayai |
| Perubatan | Komponen peranti, perumah, bahagian makmal | Kesesuaian bahan, kebersihan, ketekalan dimensi |
| Produk pengguna | Penutup, pemegang, komponen struktur | Penampilan, ergonomik, kecekapan kos |
| Peralatan industri | Penutup pelindung, komponen mekanikal, kelengkapan | Kekuatan, rintangan kimia, hayat perkhidmatan |
Dalam aplikasi automotif dan elektronik, komponen acuan mungkin perlu memenuhi keperluan dimensi dan pemasangan yang menuntut. Dalam aplikasi perubatan, pemilihan bahan, kawalan proses, kebersihan, kebolehkesanan dan pematuhan khusus aplikasi boleh menjadi sangat penting.
Memilih pembekal berdasarkan hanya pada harga unit boleh menimbulkan masalah kemudian. Pengilang yang memahami pembangunan acuan, tingkah laku bahan, kejuruteraan pengeluaran dan kawalan kualiti selalunya boleh mengurangkan jumlah risiko projek.
Sebelum membuat pesanan, pertimbangkan soalan berikut:
Komunikasi amat penting apabila bekerja pada produk tersuai. Lukisan, model 3D, spesifikasi bahan, dimensi kritikal, keperluan penampilan, kriteria ujian, butiran pembungkusan dan jangkaan penghantaran hendaklah disahkan sebelum pengeluaran besar-besaran.
Pembekal yang berkebolehan juga harus bersedia untuk mengenal pasti masalah pembuatan yang berpotensi daripada hanya memproses lukisan pelanggan tepat seperti yang diterima. Maklum balas kejuruteraan awal boleh menghalang perubahan acuan yang mahal dan kelewatan pengeluaran.
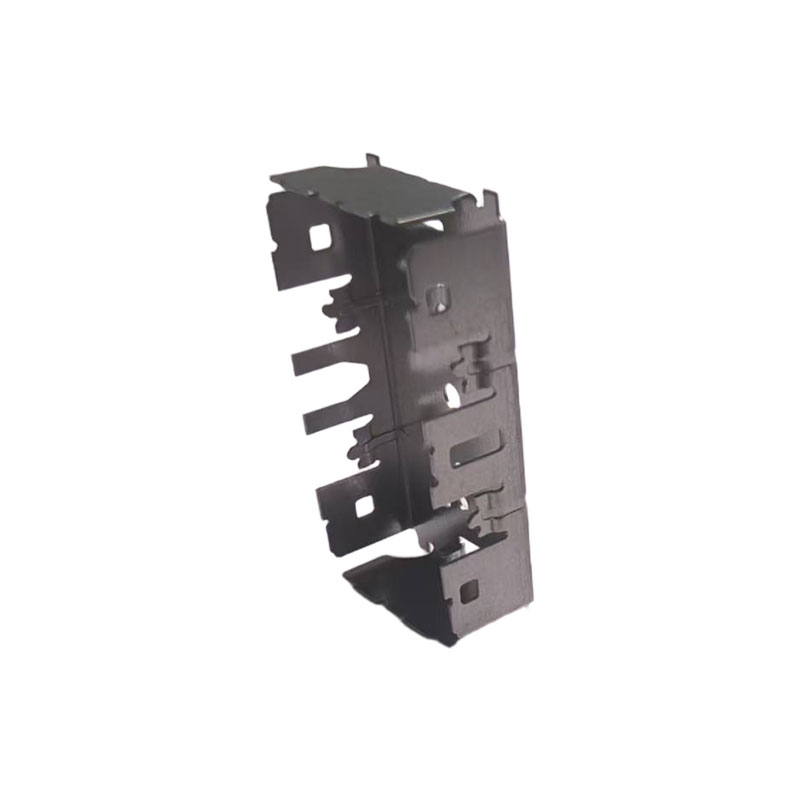
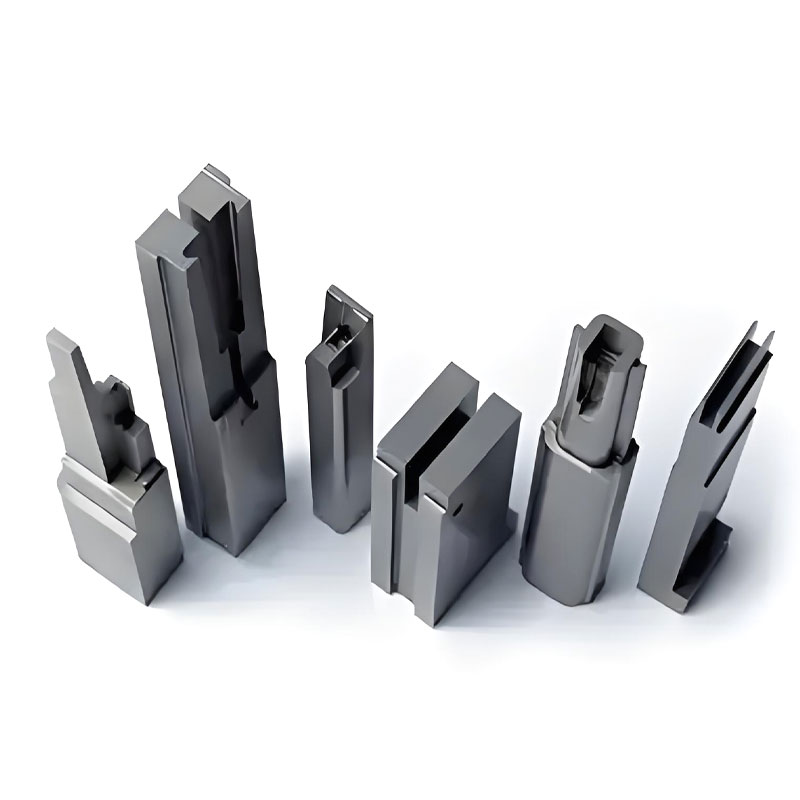
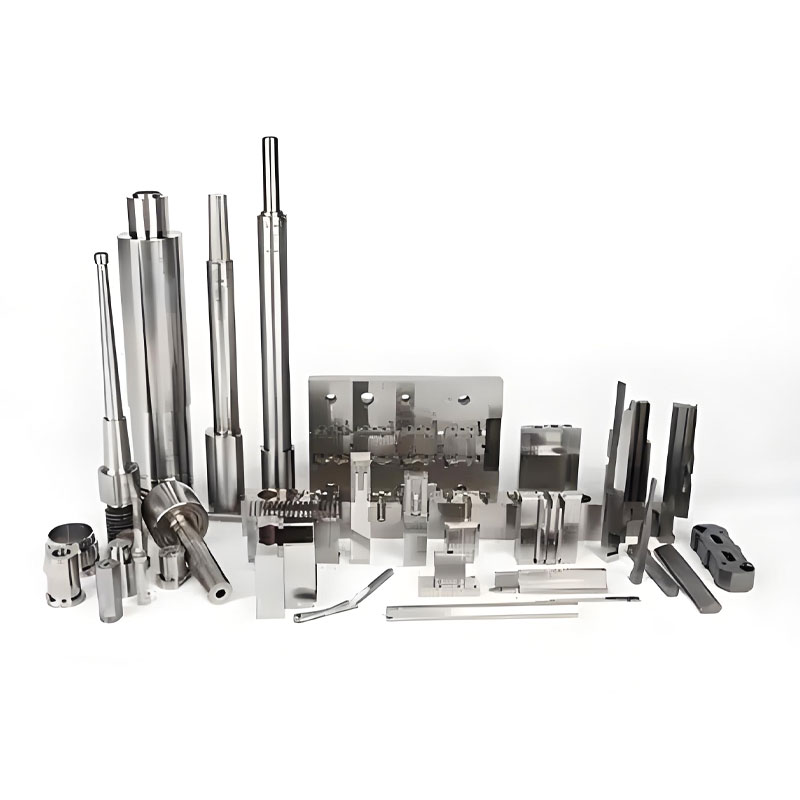
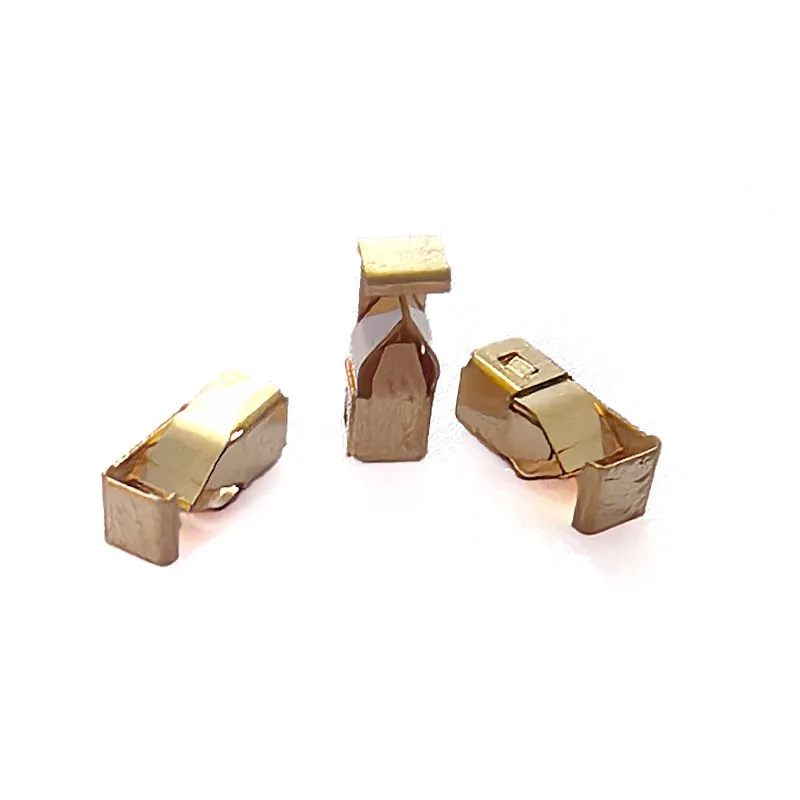
Dongguan Qiren Electronics Co., Ltd.menyediakan Pengacuan Suntikan dan keupayaan pembuatan yang berkaitan untuk komponen plastik, ketepatan dan setem yang disesuaikan. Menurut maklumat produknya, syarikat itu memberi perkhidmatan kepada sektor termasuk automotif, elektronik, dan aplikasi perubatan dan mempunyai lebih daripada 20 tahun pengalaman pembuatan yang berkaitan.
Syarikat itu menggambarkan pendekatannya sebagai lebih daripada pemprosesan acuan asas. Perkhidmatannya meliputi bidang seperti pemilihan bahan, pertimbangan saluran aliran, pengesahan pengeluaran dan pembuatan komponen tersuai. Pendekatan yang lebih luas ini boleh berguna apabila projek melibatkan lebih daripada sekadar menukar lukisan sedia ada kepada bahagian acuan.
Qiren juga menyerlahkan prototaip pantas dan keupayaan penghantaran pengeluaran, termasuk sasaran kalis pantas tujuh hari yang dinyatakan dan komitmen penghantaran 45 hari untuk projek berkenaan. Ia juga menerangkan pembuatan komponen kawalan cecair ketepatan dan penyelesaian pembungkusan khusus untuk aplikasi sensor IoT. Masa sebenar dan keperluan teknikal perlu disahkan untuk setiap projek individu.
Bagi pelanggan yang membangunkan komponen plastik baharu, titik permulaan yang paling berguna biasanya ialah semakan lengkap lukisan produk atau model 3D. Maklumat penting termasuk:
Menyediakan butiran ini pada peringkat sebut harga membantu pengilang menilai kerumitan alatan, kebolehlaksanaan pengeluaran, keperluan bahan, keadaan kitaran yang dijangka dan keperluan projek keseluruhan dengan lebih tepat.
Pengacuan suntikan digunakan terutamanya untuk mengeluarkan komponen plastik dengan geometri berulang. Ia amat berkesan untuk pengeluaran volum sederhana dan tinggi di mana pelaburan acuan awal boleh diedarkan di banyak bahagian.
Ia boleh, tetapi ekonomi bergantung pada kos perkakas, kerumitan bahagian, bahan, kuantiti pengeluaran, dan permintaan masa hadapan yang dijangkakan. Untuk kuantiti yang sangat kecil, proses alternatif seperti pemesinan CNC atau pembuatan aditif kadangkala mungkin lebih menjimatkan.
Masa kitaran berbeza-beza mengikut saiz bahagian, bahan, ketebalan dinding, reka bentuk acuan, kecekapan penyejukan dan tetapan mesin. Komponen nipis mungkin mempunyai kitaran yang agak pendek, manakala bahagian yang lebih besar atau lebih tebal biasanya memerlukan lebih banyak masa penyejukan.
Meleding boleh disebabkan oleh penyejukan yang tidak sekata, pengecutan bahan yang berbeza, ketebalan dinding yang tidak konsisten, keadaan pemprosesan yang tidak sesuai atau reka bentuk acuan yang tidak seimbang. Mengkaji semula geometri dan sistem penyejukan lebih awal boleh mengurangkan risiko ini.
ya. Pengacuan suntikan boleh menghasilkan geometri kompleks yang menggabungkan rusuk, bos, klip, permukaan bertekstur, ciri pelekap dan butiran lain. Walau bagaimanapun, kerumitan mesti serasi dengan pembinaan acuan, aliran bahan, lentingan dan keperluan penyejukan.
Lukisan 2D atau model 3D, keperluan bahan, anggaran kuantiti pesanan, kemasan permukaan, toleransi kritikal, maklumat aplikasi dan jangkaan penghantaran adalah titik permulaan yang berguna. Maklumat tambahan tentang pemasangan dan ujian boleh meningkatkan lagi ketepatan petikan.
Reka bentuk acuan adalah asas. Peletakan pagar, konfigurasi pelari, susun atur rongga, saluran penyejukan, pengudaraan, permukaan pemisah, dan mekanisme lenting semuanya mempengaruhi tingkah laku pengisian, masa kitaran, penampilan dan ketekalan dimensi.
Pengacuan Suntikan adalah lebih daripada proses mudah untuk memaksa plastik cair ke dalam acuan. Pengeluaran yang boleh dipercayai bergantung pada keputusan yang diselaraskan yang melibatkan pemilihan bahan, geometri bahagian, kejuruteraan acuan, tetapan mesin, penyejukan, pemeriksaan dan pengurusan pengeluaran.
Bagi pelanggan, cabaran pembuatan yang paling biasa—kadar kecacatan yang tinggi, dimensi tidak konsisten, kos perkakas yang berlebihan, masa petunjuk yang panjang dan perubahan reka bentuk yang sukar—selalunya boleh dikurangkan dengan menangani kebolehkilangan sebelum pengeluaran besar-besaran bermula.
Projek yang kukuh bermula dengan pemahaman yang jelas tentang aplikasi akhir. Sebaik sahaja keperluan fungsian, bahan, geometri, toleransi, jumlah pengeluaran dan jangkaan penampilan ditetapkan, pengilang boleh membangunkan strategi pengacuan yang lebih sesuai.
Dengan penyelesaian Pengacuan Suntikan tersuai,Dongguan Qiren Electronics Co., Ltd.bertujuan untuk menyokong pelanggan daripada pembangunan acuan dan pertimbangan bahan melalui pengesahan pengeluaran dan pembuatan komponen. Untuk komponen plastik anda yang seterusnya, bahagian acuan ketepatan, atau projek pengeluaran tersuai,hubungi kamiuntuk membincangkan lukisan anda, keperluan aplikasi, jumlah pengeluaran dan matlamat pembuatan.